Za radionice koje ocjenjuju opremu za precizno rezanje, kratki odgovor je sljedeći: a žičani EDM stroj koristi kontinuirano dovedenu metalnu žicu kao elektrodu za erodiranje vodljivog materijala putem kontroliranih električnih pražnjenja, omogućujući rezanje složenih profila, uskih tolerancija i tvrdih materijala bez izravnog mehaničkog kontakta. Kupci istražuju edm žica obrada općenito bira između tri široke kategorije strojeva: srednje brzi žičani EDM, brzi (klipni) žičani EDM i veliki konusni žičani EDM, od kojih svaki odgovara različitim kombinacijama debljine, kuta konusa i zahtjeva za završnu obradu površine. An žica za edm stroj Sustav se obično odabire na temelju geometrije dijela, materijala koji se reže i broja prolaza potrebnih za postizanje ciljne završne obrade, a ne na temelju jedne univerzalne specifikacije.
Ovaj članak prolazi kroz uobičajene tipove EDM strojeva sa žicom, kako su interno strukturirani, gdje svaki tip obično najbolje odgovara, kako se njihova relativna izvedba uspoređuje prema nekoliko kriterija i što obično uključuje tekuće održavanje. Praktične smjernice za odabir uključene su u cijelosti, zajedno s tablicom usporedbe i nekoliko vizualizacija podataka koje sažimaju relativno pozicioniranje svake kategorije strojeva.
Žičana EDM obrada je beskontaktni proces koji se oslanja na eroziju iskrenja, a ne na silu rezanja
Žičani EDM strojevi srednje brzine naširoko se koriste za općeniti rad s alatima i kalupima
Brzi (klipni) strojevi za EDM žicu uobičajeni su tamo gdje su ponovna uporaba žice i isplativost važni
EDM strojevi sa žicom velikog konusa rješavaju dijelove koji zahtijevaju značajno rezanje pod kutom
Odabir među kategorijama strojeva za elektroeroziju sa žicom manje ovisi o marki, a više o mogućnostima stroja koji odgovaraju debljina izratka, potrebni kut konusa i tolerancija završne obrade za dijelove koji se stvarno proizvode.
Uobičajeni tipovi strojeva za eroziju žice i njihove karakteristike
Žičani EDM strojevi srednje brzine
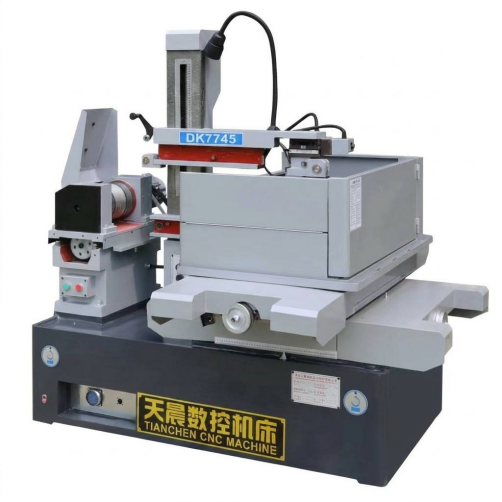
Srednje brzi strojevi za EDM sa žicom, koji se ponekad opisuju kao poboljšani klipni strojevi s putujućom žicom, pokreću žicu naprijed-natrag po obratku dok primjenjuju višestruke prolaze za podrezivanje kako bi se postupno poboljšala površina rezanja. Ova je kategorija često zadana početna točka za trgovine alatima i kalupima jer razumno dobro uravnotežuje brzinu rezanja, završnu obradu površine i cijenu opreme u širokom rasponu geometrija dijelova. Žica se obično temelji na molibdenu i ponovno se koristi u više prolaza, što trgovine često vide kao praktičan način upravljanja edm žica potrošnja bez žrtvovanja kvalitete završne obrade na završnom rezu.
Brzi (klipni) strojevi za eroziju žice
Strojevi za eroziju velike brzine žicom dijele princip klipnog dodavanja žice, ali su općenito konfigurirani za brži protok grubog rezanja, često nauštrb završne obrade površine u usporedbi s jako podrezanom postavom srednje brzine. Ovi strojevi obično odgovaraju proizvodnim okruženjima gdje je vrijeme ciklusa važnije od postizanja najfinije moguće površine i gdje su naknadne dorade možda već dio tijeka rada. Budući da žica putuje naprijed-natrag, jedan kalem može se koristiti za mnoge dijelove, što se često navodi kao praktična cijena za grubo rezanje velike količine.
EDM strojevi s velikim konusom žice
EDM strojevi sa žicom velikog konusa izrađeni su s glavama za vođenje žice i konfiguracijama osi koje mogu držati značajne kutove između gornjih i donjih vodilica žice, što žici omogućuje rezanje strmih kutova vuče u obradak u jednom prolazu. Ova se kategorija općenito odabire za dijelove kao što su komponente matrice za utiskivanje, matrice za ekstruziju ili drugi alati gdje je naglašeni konus ili stepenasti profil funkcionalni, a ne kozmetički zahtjev. Budući da mehanička struktura mora održavati krutost čak i kad se vodilice žice zakreću do ekstremnih kutova, dizajn okvira stroja i preciznost vodilica bitniji su ovdje nego u strojevima napravljenim prvenstveno za rezanje ravnih stijenki.
Opći strukturni fokus po kategoriji strojeva za elektroeroziju
Kategorija stroja
Primarni strukturni fokus
Žičana erozija srednje brzine
Preciznost trimanja u više prolaza i ponovljivo pozicioniranje
Žičana erozija velike brzine
Pouzdanost dodavanja žice i propusnost grubog rezanja
EDM sa žicom velikog konusa
Krutost vodiča žice u ekstremnim rasponima kutova
PS-C serija
Žičana erozija srednje brzine configuration for general tool and die applications
Serija DK77-BC
Žičana erozija srednje brzine configuration with extended trim-pass control
Serija DK77-A
Konfiguracija klipne žice velike brzine EDM
Serija DK77-B
Konfiguracija klipne žice velike brzine EDM, alternate frame layout
Serija DK77-D
EDM sa žicom velikog konusa configuration for steep-angle cutting
Ove tri kategorije nisu striktno hijerarhijske; svaki je optimiziran za različitu kombinaciju brzine, završne obrade i mogućnosti suženja umjesto da jedan jednostavno nadmašuje druge.
Kako rade žičani EDM strojevi: principi i struktura
Žičani EDM stroj uklanja materijal nizom brzih električnih pražnjenja između žičane elektrode i obratka, a oba su uronjena ili isprana dielektričnom tekućinom, obično deioniziranom vodom. Svako pražnjenje isparava malu količinu materijala, a dielektrična tekućina ispire nastale krhotine dok također hladi zonu rezanja i pomaže u kontroli praznine za pražnjenje. Budući da žica nikada fizički ne pritišće obradak, sile rezanja ostaju vrlo male, što je dio razloga zašto se žičano erozija obično koristi na kaljenim alatnim čelicima i drugim materijalima koje je teško konvencionalno obraditi.
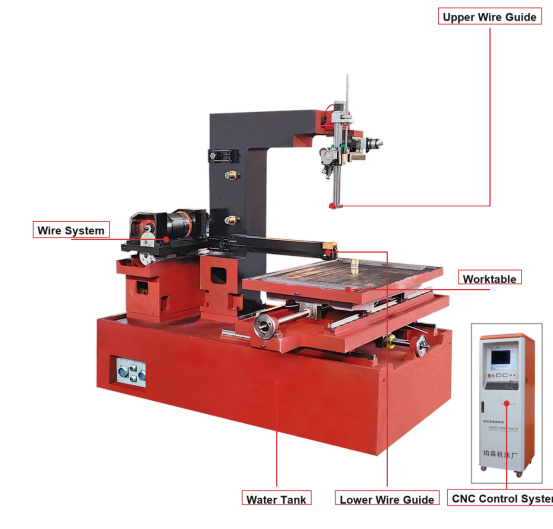
Pozicioniranjem upravlja CNC upravljački sustav koji pokreće X-Y stol (i, na strojevima s mogućnošću suženja, U-V osi za vođenje žice) prema programiranom profilu dijela, dok zasebna jedinica za napajanje upravlja parametrima pražnjenja kao što su frekvencija pulsa i struja. Mehanički okvir, sustav prijenosa žice i sustav dielektrične cirkulacije rade zajedno s upravljačkom elektronikom, tako da se krutost stroja i preciznost upravljanja općenito razmatraju zajedno, a ne kao odvojeni problemi kada se procjenjuje stroj.
Mehanički i konstrukcijski sustav
Strojni krevet i lijevanje stupova
X-Y radni stol i, gdje je primjenjivo, U-V konusne osi
Gornje i donje glave za vođenje žice
Sustav za kalem, zatezanje i namotavanje žice
Dielektrični spremnik tekućine i krug filtriranja
Sustav upravljanja i napajanja
CNC kontroler i sučelje part-programa
Servo pogonski sustav za pozicioniranje osi
Pulsno napajanje za generiranje pražnjenja
Senzor razmaka i prilagodljivi kontrolni sklop
Detekcija prekida žice i sigurnosne blokade
Budući da je sila rezanja minimalna, krutost žičanog EDM stroja uglavnom je oko održavanje točnosti pozicioniranja tijekom vremena a ne odolijeva teškim mehaničkim opterećenjima.
Pozicioniranje relativne brzine rezanja po kategorijama EDM žice
Prije usporedbe brojeva, pomaže razumjeti što "brzina rezanja" zapravo znači u kontekstu žičane EDM. Stvarna brzina rezanja uvelike ovisi o vrsti materijala, debljini izratka, promjeru žice i broju prolaza podrezivanja koji su programirani, tako da je svaka pojedinačna brojka samo gruba smjernica, a ne fiksna ocjena. Grafikon u nastavku predstavlja pojednostavljeni, ilustrativni indeks, a ne točne izmjerene vrijednosti, s namjerom da pokaže kako se tri kategorije strojeva općenito međusobno uspoređuju u tipičnim scenarijima grubog rezanja. Viši indeks odražava kategoriju stroja koja se općenito povezuje s bržim uklanjanjem materijala u prvom prolazu pod usporedivim uvjetima. Ove brojke služe samo za opću orijentaciju i ne smiju se smatrati zajamčenom specifikacijom za bilo koji određeni model stroja.
Čitajući dijagram, strojevi za elektroeroziju sa žicom srednje brzine općenito se nalaze na višem kraju ove ilustrativne ljestvice jer im programiranje s više prolaza omogućuje kombiniranje relativno brzog grubog rezanja s dodatnim rezovima za trim koji nakon toga vraćaju završnu obradu površine. Klipni strojevi velike brzine smješteni su u sredini, odražavajući njihovu uobičajenu ulogu radnih strojeva za jednostavno rezanje gdje ekstremna završna obrada nije primarna briga. Strojevi s velikim konusom pokazuju relativno niži indeks na ovom grafikonu, ali to nije toliko slabost koliko odraz njihovog prioriteta dizajna: njihova geometrija vodiča žice i sustav upravljanja optimizirani su za održavanje točnosti pod strmim kutovima, a ne za maksimiziranje propusnosti ravnog reza. U praksi, radionica koja prvenstveno reže konusne komponente matrica ne bi odabrala stroj samo na temelju ovog indeksa, budući da bi sposobnost konusa bila odlučujući faktor, a ne sirova brzina. Također je vrijedno napomenuti da unutar bilo koje kategorije, stvarni protok varira s promjerom žice, vodljivošću materijala i koliko su agresivno postavljeni parametri pulsa. Tanja žica općenito omogućuje finije detalje, ali može smanjiti praktičnu brzinu rezanja, dok deblja žica može rezati brže, ali ograničava najmanji mogući polumjer unutarnjeg kuta. Debljina obratka ima sličan učinak: brzina rezanja za određeni stroj obično opada kako se debljina materijala povećava, jer dielektrična tekućina mora ispirati ostatke iz duljeg kanala za pražnjenje. Strategije s više prolaza dodatno kompliciraju usporedbu s jednim brojem, budući da trgovina može namjerno usporiti prvi prolaz kako bi zaštitila vijek trajanja žice i osloniti se na trim prolaze za završetak, učinkovito trgujući sirovom brzinom za dosljednost. Za kupce koji uspoređuju strojeve rame uz rame, zatražite vlastite podatke probnog rezanja dobavljača za određeni materijal i debljinu relevantnu za vaše dijelove umjesto da se oslanjate na općenite kategorije. Konačno, imajte na umu da stanje stroja, kvaliteta dielektrične tekućine i konzistencija dodavanja žice utječu na brzinu rezanja u stvarnom svijetu jednako kao i osnovna kategorija stroja, tako da dobro održavan stroj srednje razine ponekad može nadmašiti loše održavani stroj viših specifikacija.
Scenariji primjene i ključni kriteriji odabira za žičane erozione strojeve
Žičani EDM strojevi koriste se u proizvodnji alata i kalupa, izradi kalupa, proizvodnji komponenti za zrakoplovstvo, proizvodnji medicinskih uređaja i raznim aplikacijama alata za automobile, općenito gdje god vodljivi materijal treba precizan rez profila bez mehaničkog naprezanja tradicionalne strojne obrade. Odabir se obično svodi na usklađivanje sposobnosti stroja sa zahtjevima specifičnih dijelova, a ne na odabir jedne "najbolje" konfiguracije za svaki posao.
Maksimalna debljina obratka koju stroj može primiti unutar svoje radne ovojnice
Potreban maksimalni kut suženja, koji određuje je li potrebna konfiguracija velikog suženja
Ciljana završna obrada površine i jesu li višestruki prolazi dio predviđenog procesa
Vrsta materijala i vodljivost, budući da neki materijali zahtijevaju prilagođene parametre pražnjenja
Očekivani obujam proizvodnje i je li potrošnja žice ili vrijeme ciklusa veći pokretač troškova
Kompatibilnost s postojećim promjerom žice i sustavima dielektrične tekućine koji se već koriste u radionici
Prodavaonice alata i kalupa koje redovito izrezuju štancanje i matrice za utiskivanje često daju prednost sposobnosti suženja i ponovljivosti pozicioniranja, budući da ti dijelovi često kombiniraju ravne stijenke s kutnim reljefnim dijelovima. Proizvođači kalupa koji režu jezgre i umetke sa šupljinama imaju tendenciju da imaju veliku težinu završne obrade površine, jer površina rezana žicom može biti završna obrada ili može zahtijevati samo lagano poliranje nakon toga. Proizvođači zrakoplovnih i medicinskih komponenti često rade sa teškim legurama i uskim dimenzijskim tolerancijama, što stavlja naglasak na stabilnost upravljačkog sustava i ponovljive performanse trim-passa, a ne na sirovu brzinu prvog prolaza.
Najpouzdaniji način odabira žičanog EDM stroja je mapirajte stvarnu debljinu dijela, konus i zahtjeve završne obrade u odnosu na radnu omotnicu i raspon konusa koji je naveo proizvođač prije usporedbe bilo koje druge značajke.
Poboljšanje završne obrade površine kroz uzastopne rezove
Jedan od najpraktičnijih koncepata za svakoga tko procjenjuje procese žičane elektroerozije je odnos između broja prolaza rezanja i rezultirajuće završne obrade površine. Prvi, grubi prolaz općenito brzo uklanja rasuti materijal, ali ostavlja relativno grubu površinu, budući da energija pražnjenja koja se koristi za brzo uklanjanje obično ostavlja veće tragove ponovnog izlijevanja. Sljedeći trim prolazi koriste progresivno manju energiju pražnjenja i čvršće odmake, pročišćavajući površinu sa svakim prolazom. Trgovine obično planiraju dva do četiri ukupna prolaza, ovisno o toleranciji završne obrade navedenoj na crtežu dijela. Grafikon u nastavku ilustrira ovaj opći odnos korištenjem pojednostavljenog relativnog indeksa hrapavosti umjesto specifične Ra vrijednosti vezane uz bilo koji stroj ili materijal.
Strmi pad između prolaza jedan i prolaza dva na ovoj tablici odražava opći obrazac u žičanoj elektroerozeriji: najveće pojedinačno poboljšanje završne obrade površine obično dolazi dodavanjem samo jednog prolaza trima nakon početnog grubog rezanja. Svaki dodatni prolaz nakon toga teži isporučivanju manjeg inkrementalnog poboljšanja, zbog čega se mnoge trgovine zaustavljaju na tri ili četiri prolaza nakon što smanjeni prinosi nadmaše dodatno vrijeme ciklusa. O ovom se trendu naširoko raspravlja u literaturi o procesu EDM i odražava temeljnu fiziku smanjenja energije pražnjenja, a ne specifične postavke bilo kojeg pojedinačnog proizvođača. Grubi prvi prolaz obično koristi veću struju i dulje trajanje impulsa kako bi se povećala brzina uklanjanja materijala, što inherentno stvara dublji sloj prelivanja i grublju teksturu površine. Trim prolazi smanjuju struju, skraćuju trajanje impulsa i često smanjuju pomak između staze žice i gotovog profila, što je ono što omogućuje postupno pročišćavanje površine bez značajne promjene ukupnih dimenzija dijela. Za dijelove s tijesnom završnom obradom mogu se specificirati četiri ili više prolaza, dok dijelovi namijenjeni za daljnje brušenje ili poliranje mogu zahtijevati samo jedan grubi rez. Također je vrijedno napomenuti da je broj prolaza u interakciji s rezanjem konusa: na strojevima s velikim konusom, održavanje konzistentne završne obrade preko strmog kuta može zahtijevati dodatne prolaze u usporedbi s rezom ravnog zida slične debljine. Promjer žice i postojanost napetosti također utječu na to koliko predvidljivo stroj konvergira prema ciljnoj završnoj obradi kroz više prolaza, budući da bilo koja varijacija u položaju žice između prolaza može nadoknaditi željenu korist završne obrade. Trgovine koje bilježe stvarne izmjerene Ra vrijednosti po prolazu za svoje vlastite strojeve i materijale dobit će daleko točniju sliku od bilo koje općenite tablice, budući da stvarna završna obrada ovisi o čistoći dielektrika, stanju žice i materijalu obratka koliko i o broju prolaza. Naposljetku, kupci koji uspoređuju potrošnju žice za EDM stroj treba imati na umu da više prolaza trima općenito znači više žice koja se koristi po dijelu, tako da se zahtjevi za završnu obradu i trošak žice trebaju uzeti u obzir zajedno tijekom planiranja procesa.
Uobičajeni sektori industrije koji koriste EDM opremu za rezanje žice
Usvajanje žičane elektroerozije bitno se razlikuje od industrije do industrije, uglavnom ovisno o tome koliko često određeni sektor treba precizne profile izrezati u tvrde ili teško strojno vodljive materijale. Rad s alatom i matricama ostaje jedna od najčešćih primjena, budući da probojci, matrice i srodni alati često zahtijevaju i očvrsle materijale i niske tolerancije profila. Slijedi izrada kalupa, posebno za umetke sa složenom unutarnjom geometrijom do kojih bi bilo teško doći konvencionalnim glodanjem. Zrakoplovstvo, medicinski uređaji i automobilski alati zaokružuju preostale značajne slučajeve upotrebe, svaki sa svojim naglaskom na vrstu materijala, toleranciju i završnu obradu. Indeks relativne upotrebe u nastavku je ilustrativan, namijenjen prenošenju općih obrazaca prevalencije koji se obično opisuju u izvorima proizvodne industrije, a ne točne brojke tržišnog udjela.
Primjene alata i matrica postižu najviše ocjene na ovom ilustrativnom indeksu jer su komponente alata od kaljenog čelika gotovo idealne za snagu EDM-a sa žicom: proces obrađuje očvrsle materijale bez problema s trošenjem alata povezanih s konvencionalnim rezanjem i proizvodi oštre unutarnje kutove koji su često potrebni u setovima matrica. Izrada kalupa slijedi usko iz sličnih razloga, osobito kada umetak ima fine unutarnje detalje koji bi inače zahtijevali više konvencionalnih operacija ili specijalizirane elektrode za eroziju utapanja. Zrakoplovni i automobilski sektor pokazuju usporedivu upotrebu srednjeg raspona, općenito vezanu uz specifične alate i komponente učvršćenja, umjesto da se primjenjuju u svim dijelovima tih industrija. Primjene medicinskih uređaja, iako manje u ukupnom obujmu, često uključuju stroge zahtjeve tolerancije za male, zamršene komponente, zbog čega je žičana elektroerozija tamo relevantna čak i pri relativno nižem obujmu upotrebe. Vrijedno je napomenuti da se ovih pet sektora međusobno ne isključuju iz perspektive trgovine, budući da jedan žičani EDM stroj u radionici može opsluživati klijente alata i matrica jedan tjedan, a sljedeći kupce alata za zrakoplovstvo. Prevalencija sektora također se mijenja tijekom vremena kako se materijali i dizajni dijelova razvijaju, tako da je stvarna kombinacija kupaca u trgovini pouzdaniji vodič za očekivanu upotrebu strojeva od bilo koje općenite tablice industrije. Kupci koji procjenjuju veletrgovca ili dobavljača strojeva za elektroeroziju sa žicom za novu kupnju trebali bi vagati vlastitu tipičnu kombinaciju dijelova više od opće industrijske statistike kada određuju mogućnosti stroja. Za radionicu koja opslužuje više sektora, svestranost u rasponu debljine i mogućnosti suženja često je važnija od uske optimizacije za tipičan profil dijela jedne industrije. Budući da izrada alata, matrica i kalupa zajedno predstavljaju veliki udio uobičajenih primjena, mnogi proizvođači strojeva prirodno naglašavaju ove slučajeve uporabe u dizajnu proizvoda i opcijama konfiguracije. Unatoč tome, sam temeljni proces elektroerozije žicom uglavnom je vođen materijalom i geometrijom, a ne specifičnom za industriju, što znači da dobro konfiguriran stroj općenito može opsluživati više sektora bez potrebe za posebnom namjenskom opremom za svaki od njih.
Usporedba kategorija strojeva za elektroeroziju sa žicom po nekoliko kriterija odjednom pomaže razjasniti zašto niti jedan tip nije univerzalno poželjan. Radarski grafikon u nastavku iscrtava pet uobičajenih kriterija jedan pored drugog za strojeve srednje brzine, velike brzine i strojeve s velikim konusom, koristeći pojednostavljeni relativni indeks 0-10 za svaki atribut. Ova vrsta pogleda s više kriterija često je informativnija od bilo kojeg pojedinačnog broja specifikacije, jer pokazuje kompromise koje trgovina prihvaća pri odabiru jedne kategorije umjesto druge. Kao i kod ranijih dijagrama, prikazane vrijednosti su ilustrativne i namijenjene općoj orijentaciji, a ne zamjena za dokumentirane specifikacije određenog stroja. Čitanje oblika svakog poligona, a ne bilo koje pojedinačne točke daje najjasniju sliku ukupnog profila kategorije strojeva.
Srednje brzi Velika brzina Veliko suženje
Poligon srednje brzine proteže se najdalje duž osi brzine rezanja i završne obrade površine, što je u skladu s njegovom ulogom stroja opće namjene koji uravnotežuje završnu obradu s više prolaza i razumnu propusnost. Poligon velike brzine pokazuje svoje najšire proširenje uz jednostavnost održavanja, odražavajući relativno jednostavnu recipročnu putanju žice koju mnoge trgovine lakše servisiraju iz dana u dan. Poligon velikog suženja jasno se proteže najdalje duž osi mogućnosti suženja, što je upravo ono za što je ova kategorija dizajnirana, iako pokazuje skromnije očitanje sirove brzine rezanja. Nijedan od tri oblika ne dominira u svih pet osi, što vizualno pojačava poantu da je odabir stroja vježba kompromisa, a ne potraga za jednom najboljom opcijom. Trgovine koje prvenstveno trebaju ravno zidno rezanje s jakom završnom obradom površine vjerojatno će smatrati profil srednje brzine najprikladnijim za svoje potrebe. Trgovine usmjerene na grubo rezanje velike količine gdje se završna obrada obavlja nizvodno mogu se umjesto toga okrenuti profilima velike brzine. Trgovine koje rade s matricama za utiskivanje, alatima za ekstruziju ili drugim komponentama pod strmim kutom općenito će smatrati da je čvrstoća profila velikog suženja u toj jednoj osi važnija od njegove relativno prosječne izvedbe na drugim mjestima. Rezultati krutosti prilično su slični u sve tri kategorije na ovoj ilustraciji, što odražava činjenicu da se strojevi za eroziju žičanom erozijom općenito ne moraju oduprijeti velikim silama rezanja na način na koji to čine konvencionalni strojevi za glodanje, tako da se razlike u strukturnoj krutosti više pokazuju u dugoročnoj točnosti pozicioniranja nego u očitom otklonu tijekom rezanja. Vrijedno je upamtiti da bilo koji specifični model stroja može varirati od ovih generaliziranih profila kategorije ovisno o individualnim odabirima dizajna, sustavu upravljanja i kvaliteti izrade. Kupci se potiču da od dobavljača žičanih EDM strojeva zatraže uzorke testnog rezanja ili dokumentirane specifikacije za određeni model koji se razmatra radije nego da se oslanjaju isključivo na usporedbe na razini kategorije poput ove. Korišten zajedno s donjom tablicom, ovaj radarski prikaz namijenjen je za potporu informiranijem razgovoru s proizvođačem o tome koja konfiguracija najbolje odgovara stvarnoj kombinaciji dijelova u trgovini.
Opća usporedba kategorija žičano erozijskih strojeva po zajedničkim kriterijima ocjenjivanja
Kriterij
Srednje brzi
Velika brzina
Veliko suženje
Tipično područje suženja
Umjereno
ograničeno
Prošireno
Uobičajena strategija završetka
Višestruki trim prolazi
Jednostruka ili lagana obloga
Višestruki trim prolazi
Tipično rukovanje žicom
Recipročno, ponovno korišteno
Recipročno, ponovno korišteno
Recipročno, ponovno korišteno
Najprikladnija vrsta dijela
Opći profili
Grubi rezovi velike količine
Alati za strmi kut
Nijedna pojedinačna kategorija strojeva za elektroeroziju sa žicom ne pobjeđuje po svim kriterijima; pravi izbor ovisi o koji su jedan ili dva kriterija najvažniji za vašu stvarnu kombinaciju dijelova .
Održavanje i dugoročno održavanje opreme za eroziju žice
Dosljedno održavanje općenito je ono što razlikuje žičanu eroziju koja godinama održava svoju točnost od one koja prerano izlazi iz tolerancije. Budući da proces ovisi o čistom dielektričnom putu tekućine, stabilnoj napetosti žice i preciznom pozicioniranju vodiča žice, rutinska pažnja ovim sustavima obično je važnija od bilo kojeg pojedinačnog dramatičnog popravka.
Pratite otpornost dielektrične tekućine i redovito mijenjajte filtere kako biste održali stabilne uvjete pražnjenja
Povremeno pregledajte žičane vodilice i dijamantne matrice jer istrošenost ovdje izravno utječe na točnost pozicioniranja
Provjerite kalibraciju napetosti žice kako bi ponašanje rezanja bilo dosljedno u svim prolazima
Očistite put dovoda žice i kontakte za dovod napajanja kako biste spriječili nedosljednu isporuku struje
Redovito provjeravajte točnost pozicioniranja osi, osobito nakon bilo kakvog značajnog premještanja stroja
Držite dielektrični spremnik i mlaznice za ispiranje čistima od naslaga otpada kako biste podržali stabilne uvjete ispiranja
Trgovine koje bilježe stanje dielektrične tekućine, datume zamjene filtara i periodične provjere točnosti imaju tendenciju ranije uhvatiti pomak, što općenito smanjuje neplanirane zastoje u usporedbi s pristupom isključivo reaktivnog održavanja. Posebno je lako zanemariti trošenje vodiča žice jer njegovi učinci na točnost dijela mogu biti postupni, a ne iznenadni, tako da je fiksni interval inspekcije često pouzdaniji od čekanja da se pojavi vidljiv problem.
Točnost pozicioniranja na žičanoj erozijskoj mašini održava se kroz rutinske provjere dielektrika, vodiča žice i kalibracije nego kroz bilo koju jednokratnu prilagodbu.
O POOSN – Profesionalnom proizvođaču strojeva za eroziju žice
Taizhou Xinchengyang Machinery Manufacturing Co., Ltd. (POOSN) je profesionalni proizvođač specijaliziran za istraživanje, razvoj i proizvodnju CNC EDM strojeva za žicu. S više od 30 godina iskustva u proizvodnji, POOSN je razvio opsežnu stručnost u žičanoj EDM tehnologiji i opremi za preciznu strojnu obradu.
Naš asortiman proizvoda pokriva različita rješenja za žičanu eroziju, uključujući srednje brze žičane elektroerozere serije PSC, srednje brze žičane elektroerozere DK60BC i brze žičane elektroerozere serije DK77. Također pružamo prilagođene konfiguracije strojeva za različite veličine obratka, materijale, debljine, zahtjeve za konus i količine proizvodnje.
POOSN upravlja proizvodnim pogonom od 13.703 m² s profesionalnim timom od približno 80 zaposlenika, uključujući inženjere za istraživanje i razvoj i osoblje za kontrolu kvalitete. Naš proizvodni proces obuhvaća strojnu obradu, sastavljanje stroja, električnu integraciju, testiranje i završnu inspekciju kako bismo osigurali stabilne performanse stroja prije otpreme.
Mi služimo proizvođačima kalupa, tvrtkama za strojnu obradu, distributerima i industrijskim korisnicima na međunarodnim tržištima, uz OEM i ODM usluge dostupne za specifične zahtjeve kupaca.
Bilo da trebate Wire EDM stroj za preciznu proizvodnju kalupa, opću proizvodnju ili specijalizirano rezanje konusa, POOSN može preporučiti odgovarajuće rješenje temeljeno na zahtjevima vaše primjene.
Suradnja s proizvođačem koji pokriva kategorije EDM žice srednje brzine, velike brzine i velike konusne žice pod jednim krovom može pojednostaviti nabavu za trgovine koje rukovanje mješovitim rasponom geometrija dijelova .
Često postavljana pitanja o strojevima za žičanu eroziju
P1. Što je Wire EDM stroj?
Žičani EDM stroj koristi kontinuirano pokretnu elektrodnu žicu i kontrolirana električna pražnjenja za rezanje električno vodljivih materijala. Naširoko se koristi za kalupe, matrice, precizne alate i komponente koje zahtijevaju složene profile i visoku točnost obrade.
Q2. Kako radi žičani EDM stroj?
Stroj vodi tanku žicu elektrode kroz obradak dok kontrolirana električna pražnjenja uklanjaju materijal. Dielektrična tekućina hladi područje obrade i ispire krhotine, dok CNC sustav kontrolira putanju rezanja.
Q3. Koje materijale može rezati Wire EDM stroj?
Wire EDM može rezati mnoge električno vodljive materijale, uključujući alatni čelik, kaljeni čelik, nehrđajući čelik, bakar, mesing, aluminij, karbid i druge vodljive legure. Učinak rezanja ovisi o materijalu, debljini i parametrima obrade.
Q4. Koja je razlika između srednje brze i brze žičane elektroerozije?
Srednje brzi žičani EDM strojevi općenito pružaju ravnotežu učinkovitosti rezanja, točnosti i završne obrade površine, što ih čini prikladnima za opću obradu i primjenu kalupa. Brzi strojevi za eroziju sa žicom više se fokusiraju na učinkovitost rezanja i proizvodnu produktivnost.
P5. Koliko je precizan Wire EDM stroj?
Točnost obrade ovisi o strukturi stroja, CNC sustavu, napetosti žice, materijalu obratka, debljini i parametrima obrade. Za primjene koje zahtijevaju specifičnu točnost, korisnici bi trebali dostaviti svoje crteže obratka i zahtjeve kako bi proizvođač mogao procijeniti odgovarajuću konfiguraciju stroja.
P6. Koliko dugo traje žica od molibdena?
Životni vijek molibdenske žice ovisi o brzini rezanja, vremenu obrade, materijalu obratka, debljini, električnim parametrima i napetosti žice. Redoviti pregled i pravilno održavanje mogu pomoći u održavanju stabilnih performansi strojne obrade i produžiti radni vijek žice.
P7. Kako mogu odabrati pravi Wire EDM stroj?
Uzmite u obzir materijal obratka, debljinu, veličinu, potrebnu točnost, završnu obradu površine, kut suženja i obujam proizvodnje. Davanje ovih specifikacija proizvođaču najbolji je način za odabir prikladnog modela i konfiguracije stroja.
P8. Kako mogu odabrati pouzdanog proizvođača Wire EDM?
Uzmite u obzir proizvođačevo proizvodno iskustvo, kvalitetu stroja, sposobnost proizvodnje, kontrolu kvalitete, tehničku podršku, dostupnost rezervnih dijelova i usluge nakon prodaje. Pouzdan proizvođač također bi trebao moći preporučiti stroj na temelju vaših stvarnih zahtjeva za primjenu.