Wire EDM za zrakoplovstvo: Vodič za precizno rezanje kritičnih komponenti
2026-09-15
Vaša trgovina dobiva seriju ploča za zaključavanje lopatica turbine Inconel 718, hrpu titanskih protupožarnih pečata i set očvrslih D2 umetaka za matricu za kovanje stajnog trapa. Crtež zahtijeva tolerancije profila u rasponu od ±0,005 mm, završnu obradu površine bolju od Ra 0,8 μm i ponovno izliveni sloj bez mikropukotina. Plan proizvodnje daje vam sedam dana.
Zahtjevi poput ovih razlog su zašto EDM žica zauzima tako stabilno mjesto u zrakoplovnoj proizvodnji. Žičana erozija — također napisano žičani EDM ili WEDM — uklanja materijal kontroliranim električnim pražnjenjima u dielektričnoj tekućini, tako da tvrdoća i žilavost obratka ne ograničavaju proces na način na koji ograničavaju glodanje ili brušenje. Materijali koje je teško ili nemoguće rezati rubnim alatom ipak se mogu rezati na gotov profil. Zrakoplovne trgovine desetljećima su se oslanjale na proces za utore za stablo, značajke hlađenja, precizne držače, brtvene prstene i kućišta s tankim stijenkama, gdje neravnine, deformacija alata i opekotine od brušenja nisu prihvatljivi.
Ovaj vodič pokriva kako se proces ponaša na zrakoplovnim materijalima, gdje leže praktične granice tolerancije, završne obrade površine i integriteta površine, koju klasu stroja vrijedi razmotriti za određenu familiju dijelova i što treba provjeriti prije naručivanja — uključujući test rezanja na vlastitom materijalu.
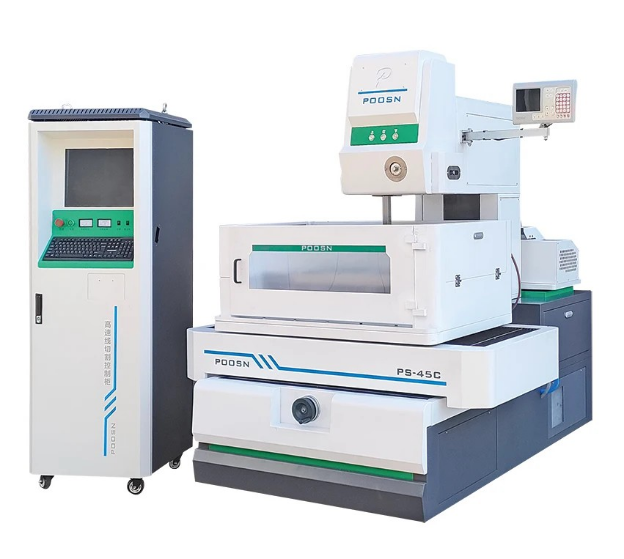
POOSN PSC serije srednje brzi žičani EDM stroj — rezanje u više prolaza za precizne komponente i alate.
Ključni zaključak: Wire EDM vrijedi procijeniti kad god se tvrdoća, uska tolerancija i integritet površine moraju zadovoljiti na istom dijelu. Ostatak ovog vodiča prolazi kroz ponašanje materijala, granice tolerancije i završne obrade, odabir stroja i što treba provjeriti prije naručivanja.
Zašto se žičana EDM koristi za zrakoplovne komponente
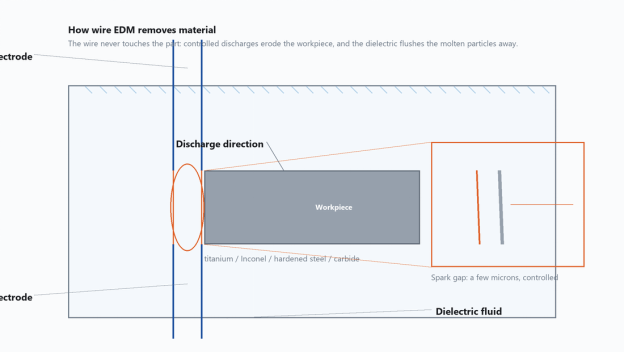
Wire EDM stvara svako pražnjenje između tanke žičane elektrode pod naponom i obratka, pri čemu je zona rezanja uronjena u (ili isprana) dielektričnom tekućinom. Žica nikada ne dodiruje dio, iskrište se drži unutar nekoliko mikrona, a dielektrik odnosi rastaljene čestice. Budući da je sila rezanja u biti jednaka nuli, tanki zidovi se ne savijaju, delikatne karakteristike se ne trgaju i nema rubnog alata koji bi se okrznuo ili slomio. To je ono što čini CNC žičanu EDM mašinu prirodnom za dijelove koji bi se inače iskrivili pod mehaničkim opterećenjem.
Četiri su karakteristike najvažnije u radu u zrakoplovstvu:
Tvrdoća materijala nije prepreka. Umetak od potpuno očvrslog alatnog čelika, kućište od lijevanog inconela i habajuća ploča od sinteriranog karbida mogu se rezati na istom stroju; ono što se mijenja je dostižna brzina punjenja, a ne izvedivost.
Zona utjecaja topline je tanka. Budući da svako pražnjenje traje samo mikrosekunde, a dielektrik odmah gasi površinu, zahvaćeni sloj je mnogo tanji nego kod laserskog ili plazma rezanja.
Nema mehaničkog brušenja. Ponovno izrađeni sloj je ujednačen duž konture i može se kontrolirati pomoću trim passa umjesto ručnog dovršavanja.
Rezanje hrpe je praktično. Nekoliko tankih listova može se stegnuti zajedno i rezati kao jedan hrp, što povećava produktivnost za brtvene ploče i podloške.
Za svaki novi dio, planiranje zrakoplovne proizvodnje pokreće usporedbu načina izrade ili kupnje i procesa. Najčešća usporedba je EDM žica s CNC glodanjem, laserskim rezanjem i abrazivnim vodenim mlazom za istu geometriju.
Kako žičani EDM uklanja materijal: žičana elektroda nikada ne dodiruje obradak, a dielektrik odnosi rastaljene čestice.
Ključni zaključak: Wire EDM je odabran za zrakoplovstvo kada je prioritet nulta sila rezanja, tanka zona utjecaja topline, rub bez srha i mogućnost slaganja tankih dijelova u jednoj postavci.
Zrakoplovni materijali prikladni za žičanu eroziju
Zrakoplovna proizvodnja koristi usku obitelj legura visokih performansi, a većinu njih je teško obraditi konvencionalnim sredstvima: legure titana, superlegure na bazi nikla, čelici visoke čvrstoće, karbidni alatni materijali i legure aluminijske konstrukcije. Svaka grupa ponaša se drugačije u razmaku EDM, a te razlike utječu na brzinu dodavanja, napetost žice i postavke ispiranja. EDM stroj za rezanje metala ne ovisi o reznom rubu, tako da ga tvrdoća ne blokira — ali toplinska vodljivost, talište i način na koji se materijal ponovno skrućuje i dalje oblikuju rezultat.
Tablica u nastavku sažima kako ovi materijali obično reagiraju na WEDM opremu srednje brzine i velike brzine koja koristi elektrodu od molibdenske žice i standardne parametre rezanja.
Tipično ponašanje uobičajenih zrakoplovno-svemirskih materijala u žičanom EDM
Čisto reže umjerenom brzinom; dobar završetak s višestrukim rezom; ispiranje je važno za ispiranje čestica titana.
Inconel 718 superlegura na bazi nikla
Turbinski diskovi, kućišta, brtve
Otopina tretirana i odležana, HRC 36-44
Sporije od čelika; manja gustoća struje pomaže u izbjegavanju mikropukotina; upotrijebite odvojene propusnice za kontrolu preoblikovanja sloja.
Kaljeni alatni čelik (D2, H13)
Matrice za kovanje, alati za obrezivanje, umetci za kalupe
Kaljeno na HRC 52-62
Brzo rezanje i izvrsna završna obrada; tvrdoća ne smanjuje brzinu posmaka.
Volframov karbid
Alati za rezanje, habajuće podloge, mjerači
Sinterirana, vrlo tvrda
Sporo; zahtijeva nisku energiju kako bi se izbjeglo pucanje; fina žica i mala snaga daju najbolju prednost.
Aluminij 7075-T6
Zračne letve, nosači, prototipovi
HRC 20-24
Najbrže rezanje; niska preinaka; pogodan za naslagane dijelove.
Niskolegirani čelik 4340
Komponente stajnog trapa
Kaljeno, HRC 40-50
Dobra brzina rezanja; dosljedna završna obrada; standardno ispiranje dobro funkcionira.
Relativna brzina grubog rezanja važna je za planiranje proizvodnje. Donji rang je kvalitativan i dan je kao vodič za planiranje, a ne kao izmjerene vrijednosti — stvarni rezultat ovisi o visini izratka, promjeru žice, uvjetima ispiranja i postavkama generatora.
Relativna brzina grubog rezanja uobičajenih zrakoplovnih materijala u EDM žici
Materijal
Relativna brzina grubog rezanja
Glavni razlog
Aluminij 7075-T6
Najbrži
Visoka toplinska vodljivost, nisko talište, čisto ispiranje
Niskolegirani čelik 4340
brzo
Čelik odvodi toplinu i čisto ispire
Kaljeni alatni čelik (D2, H13)
brzo
Tvrdoća ne smanjuje brzinu punjenja, ali mulj se mora isprati
Ti-6Al-4V
Umjereno
Niska toplinska vodljivost koncentrira toplinu u rasporu, tako da napredovanje mora biti umjereno kako bi se izbjeglo pucanje žice
Inconel 718
Sporo
Visoka temperatura taljenja u kombinaciji s niskom toplinskom vodljivošću
Volframov karbid
Sporoest
Potrebna je niska energija kako bi se izbjegle mikropukotine na rubu
Ovo rangiranje ima praktične posljedice. Posao u aluminiju može se izvoditi nekoliko puta brže od ekvivalentnog posla u karbidu. Iste razlike utječu na odabir stroja: radionica koja reže uglavnom superlegure ima koristi od fine kontrole pulsa i robusnog pogona žice, dok radionica koja reže aluminij i čelik može pokretati jednostavnije strojeve uz veću propusnost. Također objašnjava zašto su strategije višestrukih rezova standardne u zrakoplovstvu - prvi rez uspostavlja oblik, a jedan ili dva prolaza trimanja poboljšavaju završnu obradu i uklanjaju većinu sloja ponovnog oblikovanja. Na dijelovima od titana i inconela ti su prolazi često razlika između odbijenog i odobrenog dijela.
Četiri praktične napomene prije postavljanja parametara:
Titanski prah iz reza je abrazivan; pažljivo filtrirajte dielektrik i mijenjajte filtarski medij prema rasporedu.
Superlegure na bazi nikla mogu otvrdnuti ako rez zastane; održavajte stabilnim tlak ispiranja i promatrajte napon razmaka.
Karbid treba rezati novom ili gotovo novom žicom kako bi se izbjeglo sužavanje uzrokovano trošenjem žice.
Za naslagane aluminijske dijelove dodajte žrtvovani gornji sloj kako biste zaštitili prvi sloj od oštećenja ulaza žice.
Ključni zaključak: Uskladite svoje parametre s obitelji legura, a ne s jednom generičkom postavkom; superlegure titana i nikla zahtijevaju kontroliranu energiju i disciplinirane trim prolaze, dok čelik i aluminij nagrađuju veće brzine dodavanja.
Wire EDM u odnosu na CNC glodanje, lasersko rezanje i vodeni mlaz
Usporedba žičane EDM s konvencionalnim i toplinskim procesima rezanja za reprezentativne zrakoplovne dijelove
Kriterij
Wire EDM
CNC glodanje
Lasersko rezanje
Abrazivni vodeni mlaz
Stvaranje neravnina
Nijedan
Čest na rubovima
Manja šljaka
Nijedan
Trošenje alata
Potrošena žica; nema fiksnog trošenja alata
Značajan u tvrdim legurama
Optika degradira
Trošenje mlaznice
Zona utjecaja topline
Tanki prerađeni sloj
Minimalno
Veliki ZUT
Nijedan
Stvrdnuti materijal
Izvrsno
Slabo do pošteno
dobro
dobro
Integritet tankih stijenki
Izvrsno
Opasnost od progiba
Toplinsko izobličenje
Rizik od pritiska vode
Rezanje hrpe
da
Rijetko
da, but HAZ between layers
da, but edges flare
Trošak alata
Niska
Visoka za tvrde materijale
Umjereno
Umjereno
Važno čitanje ove tablice nije da žičana EDM pobjeđuje svaki red. Glodanje je često brže za velike džepove od mekog materijala, a vodeni mlaz je poželjan za vrlo debele ploče gdje završna obrada površine nije kritična. Wire EDM je najbolji kada je dio tanak, zamršen, izrađen od očvrslog materijala ili izrezan u nizu gdje kvaliteta rubova mora biti identična u više slojeva.
U praksi se dijelovi zrakoplovstva često proizvode kombiniranjem procesa. Komponenta se može mljeti kako bi se uklonio rasuti materijal, toplinski obraditi, a zatim izrezati žicom do konačnog oblika. Ovaj hibridni put skraćuje vrijeme ciklusa i čuva preciznost značajki koje ovise o tvrdoći. Budući da se proces nakon prvog postavljanja odvija bez nadzora, jedan operater može nadzirati nekoliko strojeva tijekom sati izvan najvećeg opterećenja, što poboljšava iskorištenje stroja.
Ključni zaključak: Wire EDM je pravi izbor za tanke, zamršene, kaljene ili složene dijelove; glodanje i vodeni mlaz ostaju bolje mogućnosti za uklanjanje velikog mekog materijala ili debelih ploča gdje završna obrada nije kritična.
Tolerancije, završna obrada površine i cjelovitost površine
Zrakoplovni crteži kontroliraju tri karakteristike povezane s površinom: točnost dimenzija, hrapavost površine i metalurški integritet. Wire EDM ih rješava uglavnom kroz broj prolaza. Prvi prolaz je grubi rez; svaki sljedeći prolaz radi s nižom energijom s pomakom, poboljšava završnu obradu i uklanja većinu sloja ponovnog livenja. Kontrolni sustav održava isti put žice za svaki prolaz, tako da se ono što se mijenja između prolaza je energija impulsa, pomak i brzina napredovanja.
Tipična višeprolazna strategija na dijelovima za EDM žicom u zrakoplovstvu
prolaz
Svrha
Što poboljšava
1. prolaz
Brzo uklanjanje zaliha — uspostavite oblik
Geometrija; prisutan sloj preinake
2. prolaz
Poluzavršetak
Uklanja veći dio preinačenog sloja; smanjuje valovitost
3. prolaz
završiti
Konačna dimenzija i hrapavost za mnoge dijelove leta
4. prolaz (opcionalno)
Ultra-finish
Brtvljenje površina i rubova kritičnih za zamor
Koliko prolaza treba određenom dijelu i koja je završna obrada moguća, ovisi o stroju, materijalu, krutosti obratka i postavkama generatora. Zato je test rezanjem na vlastitom obratku praktičan način da to potvrdite. Za referencu, POOSN-ova objavljena osnovna linija serije je točnost obrade od 0,02 mm, do ±0,012 mm na posljednjoj iteraciji, s površinskom hrapavošću do Ra ≤ 1,2 μm.
Površinski integritet je čimbenik koji odvaja elektroeroziju zrakoplovne žice od općeg rezanja žice. Ponovno izrađeni sloj — bijeli sloj — tanki je ponovno očvrsnuti film koji ostaje na rubu reza nakon grubog prolaza. U industrijskoj praksi često se navodi da grubi rez ostavlja bijeli sloj veličine od 15 do 30 μm, ovisno o energiji pulsa; trim rez obično ga spušta ispod oko 5 μm, a fini završni prolaz ponovno niže. Ako taj sloj sadrži mikropukotine, može postati mjesto početka zamora na disku turbine ili strukturnoj konzoli. Praktična posljedica je ista bez obzira na točnu brojku: certificirani zrakoplovni dio trebao bi normalno imati barem jedan prolaz trima nakon grubog rezanja, a prihvatljiva granica bijelog sloja trebala bi biti definirana u narudžbenici ili na crtežu.
Kupci bi trebali zatražiti metaluršku procjenu kada se kvalificira novi proces ili materijal. Standardna praksa je presjeći dio, polirati i urezati presjek, ispitati rub pod mikroskopom i zabilježiti rezultat. Procjena postaje dio prvog izvješća o pregledu artikla i zadržava se tijekom trajanja programa.
Konusno rezanje ima vlastiti učinak na cjelovitost površine. Kada žica ide pod kutom, put pražnjenja je dulji na jednoj strani, što mijenja lokalnu završnicu i može ostaviti tupi rub na unutarnjem radijusu. Strojevi dizajnirani za velike kutove suženja to smanjuju držeći žičane vodilice blizu izratka i održavajući dosljedno ispiranje s obje strane — detalj koji je važan za kutna brtvena polja i slične značajke. Gdje dio zahtijeva veliki kut suženja, može biti potreban WEDM stroj s velikim konusom; na standardnim strojevima mogućnost suženja je mnogo manja.
Ključni zaključak: Isplanirajte svaki posao EDM-a u zrakoplovnoj žici s najmanje jednim prolazom trima nakon grubog rezanja, definirajte prihvatljivu granicu bijelog sloja na crtežu ili narudžbenici i potvrdite dostižnu toleranciju i završite testom rezanja na vlastitoj strani.
Kako odabrati žičanu eroziju za zrakoplovstvo
Tri klase žičanih EDM strojeva uobičajene su u zrakoplovstvu: žičana erozija velike brzine, žičana erozija srednje brzine i žičana erozija velikog konusa. Stroj srednje brzine često se smatra prikladnom opcijom za letački hardver koji zahtijeva stroge tolerancije i kontroliranu završnu obradu površine, jer uravnotežuje točnost, završnu obradu i operativne troškove. Strojevi velike brzine ostaju korisni za grubo rezanje, pripremu alata i jeftiniju izradu prototipa. Strojevi s velikim konusom koriste se tamo gdje sama geometrija zahtijeva strmi kut. Budući da pravi izbor ovisi o mješavini dijelova, odabir bi trebao početi od rada, a ne od jedne brojke specifikacije.
Počnite s radnom omotnicom. Zrakoplovni dijelovi mogu biti iznenađujuće veliki - dio okvira od titana, na primjer, može mjeriti više od metra u promjeru - ali većina preciznih dijelova udobno stane u omotnicu srednje veličine. Kontrolni popis u nastavku je onaj koji preporučujemo da koristite prilikom uspoređivanja ponuda:
Navedite svaku obitelj dijelova s veličinom omotnice, materijalom, kutom suženja i potrebnom završnom obradom.
Izračunajte rezne metre mjesečno kako biste se odlučili između jednog ili dva stroja.
Potvrdite da stroj može raditi bez nadzora, uključujući pouzdano automatsko uvlačenje žice.
Zatražite test rezanja na vašem stvarnom materijalu i geometriji prije izdavanja narudžbe.
Usporedite program obuke i vrijeme odziva rezervnih dijelova među dobavljačima.
Osim klase stroja, bitna je konfiguracija: visoko precizna servo os s povratnom spregom staklene ljuske, automatska kontrola napetosti žice, dielektrična jedinica za hlađenje za toplinsku stabilnost i sustav filtera koji se lako servisira. Mnogi kupci također traže pohranjenu biblioteku parametara organiziranu prema materijalu, tako da operateri ne moraju ponovno graditi postavke za svaku novu leguru. Žičani EDM visoke točnosti nije samo jedan broj; to je kombinacija mehaničkog poravnanja, kvalitete kontrole i operaterove sposobnosti da očita uvjete razmaka.
Ključni zaključak: Odaberite klasu stroja iz svoje mješavine dijelova i radne omotnice, a ne iz jedne specifikacije, i provjerite detalje konfiguracije — servo povratne informacije, kontrolu napetosti žice, filtraciju i biblioteku parametara materijala — koji odlučuju o točnosti u stvarnom svijetu.