Wire EDM za automobilske dijelove: Tolerancije, izbor stroja, vodič za dobavljače
2026-09-21
Razmotrite tipičan posao. Dobavljač kočnica Tier 1 treba 240 očvrslih D2 umetaka, svaki s utorom za brtvljenje od 0,6 mm koji mora držati usku toleranciju širine - i držati ga nakon otvrdnjavanja na 60 HRC. Jednom kad se blankovi očvrsnu, ćelija za glodanje koja je izrezala prototipove više ne može držati utor, a za brušenje je potreban kotač prilagođenog oblika plus trotjedno učvršćenje. Ta bilješka u kutu crteža je ono što premješta posao na žičanu eroziju.
Ovaj je vodič za ljude koji to traže: voditelje alatnica, procesne inženjere i timove za nabavu koji procjenjuju žičanu eroziju za automobilske alate — umetke za štancanje, bušilice, umetke za kalupe, alate za rezanje od karbida i EV matrice za laminiranje. Pokriva gdje se proces uklapa, koju toleranciju može držati, kako se klase strojeva razlikuju i što treba provjeriti prije naručivanja.
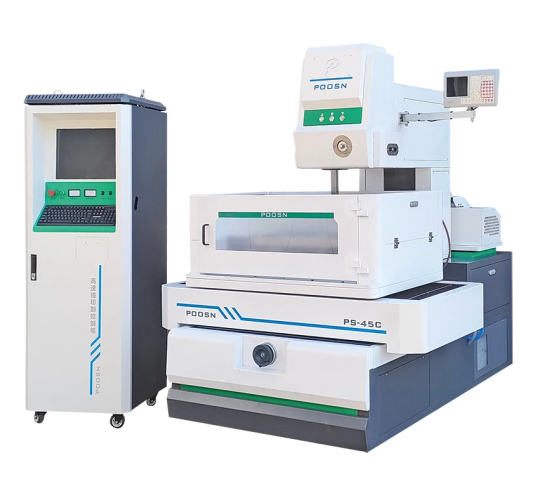
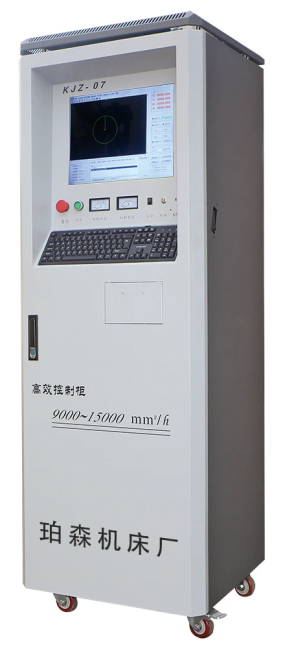
POOSN PSC serije srednje brzi žičani EDM stroj sa svojim CNC kontrolnim ormarićem — rezanje u više prolaza za precizne alate i kaljene umetke.
Žičana erozija — također napisano kao wire-cut EDM ili WEDM — uklanja materijal kontroliranim električnim pražnjenjima između tanke žičane elektrode i obratka, potopljenog ili ispranog u deioniziranoj vodi. Budući da žica nikada ne dodiruje dio, tvrdoća, debljina stjenke i veličina elementa više ne predstavljaju prepreke: kaljeni čelik i karbid koje nijedna rezna oštrica ne može obraditi režu se na konačnu veličinu u jednoj postavci, bez sile rezanja i bez mehaničkog brušenja.
Inženjersko pitanje nije može li žičani EDM stroj izraditi dio. Obično može. Pitanje je koja je klasa stroja, koja radna omotnica i koja sposobnost suženja posao zapravo treba - a mogućnost kupnje koju trgovina nikada neće koristiti je najčešći način da se ova kupnja pogriješi.
Zašto se žičana erozija koristi za automobilske alate
Četiri ograničenja guraju automobilske alate prema WEDM-u i obično se pojavljuju zajedno, a ne jedno po jedno.
Tvrdoća nakon toplinske obrade. Umetci i izbojci su kaljeni, karburizirani (obično 0,6–1,2 mm dubine kućišta) ili izrađeni od cementnog karbida, jer moraju preživjeti stotine tisuća udaraca. WEDM uklanja materijal erozijom iskrom, a ne oštricom, tako da se kaljena D2 ili SKD11 pločica može doraditi na veličinu nakon stvrdnjavanja — bez rizika od izobličenja koji dolazi sa završnim brušenjem kaljenog dijela.
Veličina značajke ispod polumjera rezača. Utor za brtvljenje od 0,6 mm ima radijus kuta koje niti jedno praktično glodalo ne može proizvesti, a ista stijenka zaustavlja utor za injektor od 0,4 mm ili kvadratni unutarnji kut. Žica je alat: ne postoji polumjer kuta alata koji bi se kompenzirao i nema minimalnog unutarnjeg radijusa izvan polumjera žice plus iskrišta.
Bez sile rezanja. Kućišta s tankim stijenkama, rebra od 0,8 mm na konstrukcijskom nosaču i dugačke vitke jezgre savijaju se pod opterećenjem glodanja. WEDM ne primjenjuje nikakvu mehaničku silu, tako da se zid od 0,5 mm može rezati bez potpore i bez opruge.
Učestalost revizije. Matrica za utiskivanje može se modificirati nekoliko puta kroz program vozila kako stižu faceliftovi, varijante opreme i regionalne specifikacije. Na WEDM-u to je uređivanje programa, a ne nova elektroda, učvršćenje ili alat za oblikovanje, koji pri radu s niskim do srednjim volumenom često nadjačava sporiju brzinu rezanja.
Praktično pravilo: ako je dio vodljiv, tvrđi od oko 45 HRC i ima značajku užu od 1 mm ili stijenku tanju od 1,5 mm, žičano EDM pripada procesu procesa od samog početka, a ne dodaje se kao operacija spašavanja nakon što glodanje ne uspije.
Uobičajeni automobilski dijelovi, matrice i alati rezani žičanom erozijom
Ovo su aplikacije koje zapravo stižu do stroja. Uzorak je dosljedan: dio je otvrdnut, tanak ili geometrijski blokiran za uobičajeni rezač.
Samo tipične referentne vrijednosti. Stvarni rezultati ovise o konfiguraciji stroja, materijalu i debljini obratka, parametrima rezanja, broju prolaza, toplinskim uvjetima i metodi pregleda. Ove brojke nisu zajamčena vrijednost za bilo koji stroj i ne smiju se navoditi kao ugovorna tolerancija.
Kategorija dijela
Tipičan materijal
Tipična referentna tolerancija
Razlog je naveden WEDM
Umetci za štancanje, bušilice i skidači
D2, SKD11, Cr12MoV, karbid
0,003–0,008 mm
Izrežite nakon stvrdnjavanja; nema izobličenja brušenja
Umetci za tlačno lijevanje i injekcijski kalup
H13, 8407, S136
0,005–0,010 mm
Duboka uska rebra i izbočeni zidovi
Vilice mjenjača i alat za sinkronizator
20MnCr5, SCM415
0,008–0,012 mm
Karburizirane površine plus uske kutne značajke
Žljebovi za brtvljenje čeljusti kočnice
Lijevano željezo, aluminijska legura
0,008–0,015 mm
Širina utora ispod radijusa rezača
Sjedišta injektora i otvori za prskanje
Kaljeni nehrđajući, alatni čelik
0,003–0,006 mm
Okruglost i cjelovitost površine unutar provrta
Kućišta senzora i umeci konektora
Mjed, berilij bakar
0,010–0,020 mm
Tanke stijenke koje ne mogu podnijeti silu stezanja
Rezni alati od tvrdog metala, pločice i razvrtala
Volframov karbid
0,003–0,008 mm
Tvrdoća iznad ekonomičnog životnog vijeka abrazivnog kotača
Laminacija EV motora i matrice za rotore
Karbid, kaljeni alatni čelik
0,002–0,005 mm
Rubovi bez neravnina i točnost naslagane laminacije
Dvije kategorije same plaćaju stroj. Otvrdnuti umetci za žigosanje klasičan su slučaj; EV matrice za laminiranje najbrže rastu, jer se neravnine tamo umnožavaju na tisućama naslaganih listova i mogu postati kratki spoj u gotovom statoru ili rotoru. Wire EDM može proizvesti rubove bez srha, a dodatni završni prolazi mogu značajno smanjiti debljinu sloja ponovnog livenja i poboljšati cjelovitost površine.
Materijali prikladni za automobilsku žičanu eroziju
EDM se često naziva materijalno-agnostičkim jer mu je potrebna samo električna vodljivost. U praksi, metalurgija još uvijek mijenja brzinu rezanja, cjelovitost površine i broj potrebnih prolaza — razlike su dovoljno velike da utječu na ponudu.
Grupa materijala
Ponašanje u WEDM
Praktična napomena
Ojačani alatni čelici (D2, SKD11, Cr12MoV, H13)
Najlakša skupina: dobro ponašanje, čisto ispiranje, pridržavajte se tolerancije između prolaza
Višeprolazni rezovi na pločici od 40 mm postižu finu površinu
Karburizirani i kaljeni čelici
Tvrdo kućište preko mekše jezgre erodira različitim brzinama; žica zaostaje u kućištu i ubrzava u jezgri
Smanjite parametre grube obrade i provjerite ispiranje; uglovi prvi pokazuju razliku
Cementirani karbid
Reže dobro, ali mikropukotine i smanjenje količine kobalta predstavljaju pravi rizik pri visokoj energiji pražnjenja
Niskoenergetska gruba obrada plus jedan ili dva dodatna prolaza podrezivanja
Legure titana i nikla (Ti-6Al-4V, Inconel)
Režite sporije od čelika pri istoj debljini; rizik preinake sloja ako se trimovi preskoče
Minimum od tri prolaza je uobičajen tamo gdje je integritet površine kritičan
Legure aluminija i bakra
Aluminij se brzo reže, ali može oksidirati; bakar i mjed odvode toplinu i režu manje učinkovito
Ne citirajte niti istu satnicu kao alatni čelik
Karbid i legure nikla dvije su skupine kod kojih je spremanje trim prolaza lažna ekonomija, jer se oštećenje pojavljuje tjednima kasnije kao otkrhnuće ili pukotina uslijed zamora, a ne kao neposredni kvar dimenzija.
Koju toleranciju može izdržati žičana erozija?
Tolerancija otisnuta na crtežu i tolerancija koju trgovina može držati u proizvodnji dva su različita broja. Većina automobilske količine alata nalazi se u sredini praktičnog raspona, a to je upravo mjesto gdje je ekonomičnost žičane EDM najpovoljnija.
Otvrdnuti kalupi i umetci za kalupe sjediti na najužem kraju, jer razmak za brušenje i podrezivanje izravno određuje visinu srha i vijek trajanja matrice. Dostizanje ovog pojasa zahtijeva stroj visoke klase, kontrolirano okruženje i tri ili više prolaza.
Injektorska sjedala obično se upravljaju zaobljenošću i završnom obradom površine, a ne apsolutnom veličinom — što je važna razlika pri pisanju kupovne specifikacije.
Alat za vilicu mjenjača i sinkronizator slijeće u rasponu koji stroj srednje brzine s dva rezna prolaza obrađuje udobno i ponovljivo.
Žljebovi za brtvljenje čeljusti kočnice su obično grubi prolaz plus jedan trim prolaz na većini klasa strojeva.
Strukturni nosači i ojačanja su najlabavija kategorija, gdje je obično dovoljan rezanje velikom brzinom u jednom prolazu, osim ako zahtjevi za kvalitetu ruba ne kažu drugačije.
Ispod trake s finom završnom obradom krivulja troškova okreće se strmo prema gore: potrebno vam je okruženje s kontroliranom temperaturom, tri ili više prolaza, sporije dodavanje žice i razina discipline rukovatelja koju svaka radionica ne može održati u tri smjene. U konačnici, pošteni konkurent je lasersko ili plazma rezanje visoke razlučivosti, a ne glodanje.
Odvojiti toleranciju koja je stvarno potrebna kupcu od tolerancije otisnute na crtežu najvrijednija je navika u ovom poslu. Citati se mogu udvostručiti kada se opća napomena napisana za funkcionalnu površinu primijeni na površinu koja nikada ne dodiruje drugi dio.
Velika brzina naspram srednje brzine naspram velike konusne žice EDM
Žičana erozija velike brzine , često izgrađen oko platforme DK77, donosi najnižu cijenu po kvadratnom milimetru rezanja. To je pravi odgovor za nosače, podloške, jednostavne bušilice i bilo koji posao gdje je labavija traka prihvatljiva.
Žičana erozija srednje brzine nalazi se između brzih i preciznih strojeva. Dodaje kontrolirano rezanje u više prolaza i čvršći pogon žice, a ta je kombinacija ono što pomiče dosegljivu traku od labavog kraja prema kraju s finom završnom obradom — jedan od razloga zašto su strojevi srednje brzine naširoko specificirani za automobilske alate. Trošak po rezu veći je nego kod stroja velike brzine, ali stopa otpada i sati ručne dorade padaju.
Rezanje u više prolaza je sposobnost, a ne klasa stroja: grubi prolaz nakon kojeg slijedi jedan ili više trim prolaza uz postupno manju energiju pražnjenja. Svaki srednje brzi i precizan stroj to podržava, i to je ono što pruža i strožu toleranciju i finiju površinsku obradu koju automobilske specifikacije zahtijevaju - rez u jednom prolazu to nikada ne postiže. Prije nego što pogledate bilo što drugo, potvrdite broj prolaza trima koje podržava kontrola, jer taj broj postavlja donju granicu moguće tolerancije.
Precizni žičani EDM strojevi , koji drže najčvršće trake s manjom žicom, opravdani su uglavnom za EV matrice za laminiranje, alate za injektore i rad s tvrdim metalom gdje su zahtjevi tolerancije i integriteta površine zaista strogi. Oni koštaju znatno više i potrebno im je kontrolirano okruženje.
Kupite klasu koja pokriva opseg tolerancije koji vam je uistinu potreban, a ne najstroži crtež u datoteci, jer je razlika u cijeni između klasa daleko veća od razlike u kvaliteti koju možete postići na običnom automobilskom radu.
Kako odabrati pravi stroj za eroziju sa žicom za automobilsku alatku
Odabir radi bolje iz dijela nego iz kataloga. Pokrenite ovaj lanac redom:
Veličina i težina dijela — postavlja radnu omotnicu i opterećenje stola i obično isključuje strojeve prije bilo čega drugog.
Materijal i tvrdoća — postavlja strategiju prolaza i mora li se knjižnica parametara graditi ispočetka.
Tolerancija i kraj koji su zapravo bitni — postavlja klasu stroja i je li potrebno kontrolirano okruženje.
Konus — propuh, reljefni ili kutni zidovi odlučuju je li uopće potreban stroj s mogućnošću suženja.
Mjesečni rez metara — odlučuje između jednog ili dva stroja.
Donja tablica je početna točka, a ne specifikacija.
Ako je vaš posao
Započni s
Očvrsli D2 / SKD11 umetci na otprilike 20–30 µm
Stroj velike brzine serije DK77
Precizni alat koji zahtijeva strožu kontrolu dimenzija i finiju završnu obradu
Stroj srednje brzine serije PSC
Opći precizni alati gdje dominira cijena po dijelu
Serija DK-BC
Zidovi pod kutom, propuh ili duboki konus
Serija s velikim konusom (DKD).
Preporuka još uvijek ovisi o dijelu, a pouzdan način da se to riješi je test rezanja na vlastitom materijalu, a ne usporedba kataloških brojki.
Konusno rezanje za kutne matrice i kalupe
Automobilski kalupi i kalupi rijetko imaju ravne stijenke: zatezni kutovi, reljefni kutovi i otvori kalupa koji se sužavaju od oštrice prema dolje u slobodnu zonu zahtijevaju naginjanje žice.
Konus capability is always quoted at a specified workpiece height , a mogući kut pada kako dio postaje viši. Stroj ocijenjen za određeni kut na jednoj Z visini neće ga nužno držati na drugoj.
Specify taper by both angle and maximum deviation at a stated height. Brojka odstupanja - ne maksimalni kut - odlučuje hoće li se matrica pravilno sastaviti, i to je broj koji nedostaje u većini citata.
Strojevi s velikim konusom koristite neovisnu kontrolu U/V osi s namjenskom konusnom glavom, tako da ispiranje i napetost ostanu dosljedni dok se žica naginje. Bez toga, kvaliteta rezanja na konusnoj površini i točnost u kutovima degradiraju.
Konus is not free. Na ravnim prolaznim rupama, karbidnim prazninama i jednostavnim probijačima povećava troškove bez koristi; ako crtež ne pokazuje nacrt, reljef ili kutni zid, izostavite to izvan specifikacije.
POOSN-ovi modeli s velikim konusom navedeni su do ±45°.
POOSN Wire EDM strojevi za automobilske alate
POOSN je robna marka žičane EDM tvrtke Taizhou Xinchengyang Machinery Manufacturing Co., Ltd. Tvornica je proizvodila žičane EDM strojeve tri desetljeća u četiri obitelji — PS, PSC srednje brzine, DK velike brzine i rezanje s velikim konusom — i izvozi u jugoistočnu Aziju, zapadnu Aziju, Europu i Ameriku kao izravni proizvođač, a ne kao trgovačko poduzeće.
Mogućnosti samo na razini serije. Omotnice modela, putovanja, opterećenja stola i vrijednosti konusa mijenjaju se s konfiguracijom i moraju se potvrditi prema trenutnoj specifikaciji za model koji se navodi.
Series
Najbolje za
Ključna točka
Serija PSC (PSC35C / PSC45C / PSC50C / PSC60C)
Precizni automobilski alati
Višeprolazno rezanje srednje brzine; točnost i završetak
Serija DK-BC
Opći precizni alati
Ravnoteža brzine i cijene; ponavljanje točnosti pozicioniranja od 0,002 mm
Serija DK77
Grubo rezanje i opća obrada alata
Isplativo rezanje na očvrslom materijalu
Serija s velikim konusom (DKD).
Konused dies and molds
Konusno rezanje pod velikim kutom, do ±45°
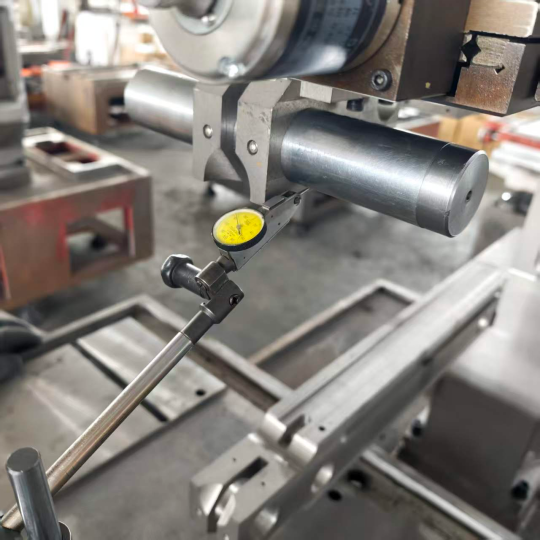
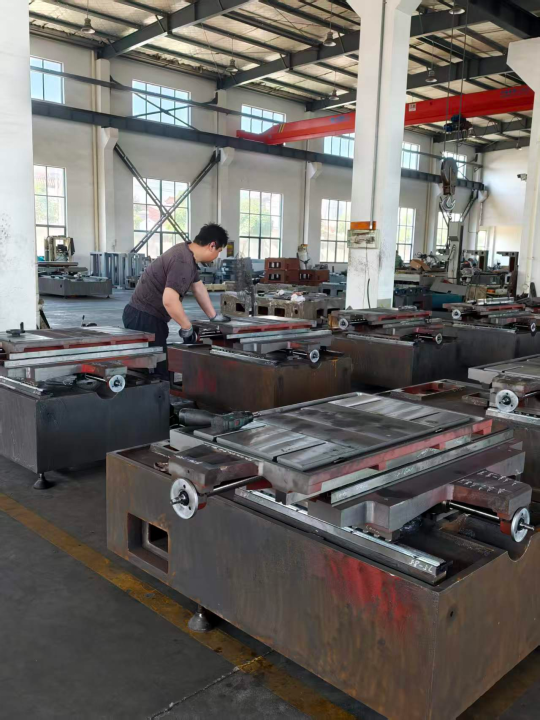
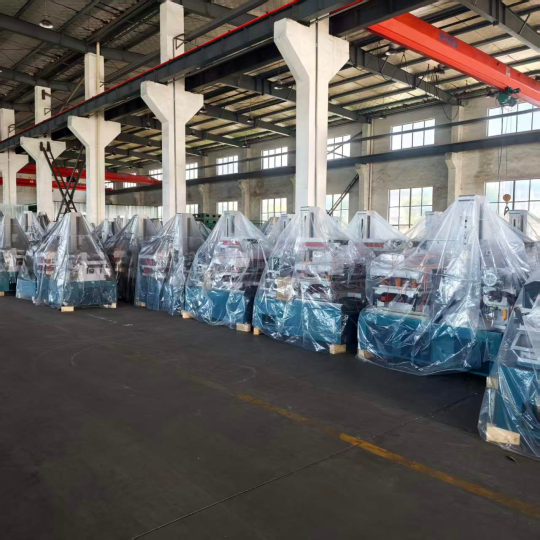
Žičani EDM strojevi u POOSN asortimanu. Montaža stroja i radovi na vodilicama u radionici POOSN, izvedeni prije konačnog poravnanja.
Kako POOSN provjerava točnost stroja za eroziju žice
Telling a buyer to "ask for a laser interferometer report" is easy; korisnije je prikazivati što se događa u trgovini. Ovo je lanac provjere iza POOSN stroja:
Proces sedlaste ploče — 12 sati kaljenja, 24 sata prirodnog hlađenja i ručnog otpuštanja naprezanja, tako da se geometrija održava tijekom godina rada, a ne samo tijekom testa prihvaćanja.
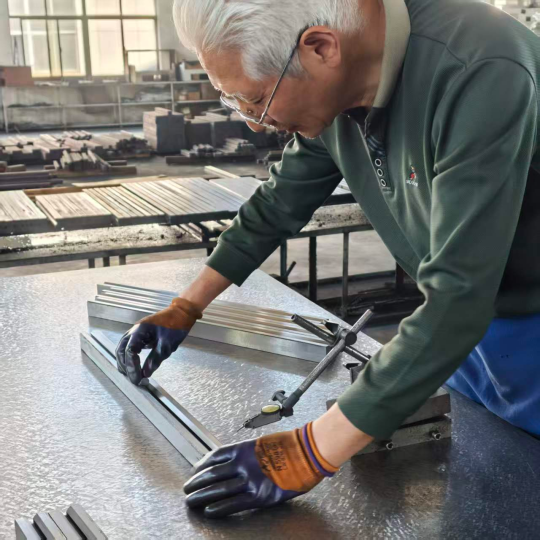
Montaža i poravnanje naspram mehaničke ili laserske reference, s točnošću vodilice koja se kontrolira u radionici umjesto ispravljanja na kraju linije.
Točnost pozicioniranja izmjerena laserskim interferometrom prije otpreme , s izvješćem o ispitivanju koje se izdaje kupcu.
Tri inspekcijska vrata — ulazne dijelove, proces sastavljanja i konačnu pripremu za otpremu — pokriva osam inspektora kvalitete s punim radnim vremenom.
Usklađeni sustav upravljanja — KJZ-07, ZHZK-03, CHK.CNC.SYS ili SN-10000, ovisno o stroju.
Kontrola točnosti dimenzija tijekom montaže. Provjera točnosti pozicioniranja laserskim interferometrom zaseban je, dokumentiran test prije otpreme. POOSN CNC upravljački ormar — kontroler je usklađen sa strojem i dokumentiran na engleskom jeziku za izvozne narudžbe. Strojevi sastavljeni, ispitani i pripremljeni za otpremu — točka u kojoj izvješće o točnosti putuje sa strojem.
Niste sigurni odgovara li WEDM velike brzine, srednje brzine ili velikog konusa vašem automobilskom alatu? Pošaljite nam veličinu dijela, materijal, debljinu i dopuštena odstupanja koja su zapravo bitna, a mi ćemo se vratiti s preporukom stroja, a ne sa stranicom kataloga.
Žičana erozija u odnosu na glodanje, lasersko rezanje, brušenje i eroziju za utapanje
The comparison that matters is not wire EDM versus milling in the abstract. It is which process delivers a conforming feature at the lowest fully loaded cost on a specific material.
Referentni rasponi za usporedbu procesa, a ne specifikacija bilo kojeg stroja. Stvarni rezultati ovise o materijalu, debljini, alatu, parametrima i metodi pregleda.
Lasersko rezanje je usporedba koju vrijedi proširiti, jer se često predlaže kao zamjena za brzi WEDM na automobilskim prazninama. Laser wins on flat sheet where the tolerance is loose and the edge condition is not critical. Gubi se čim je dio debeo, čim je zona utjecaja topline neprihvatljiva ili čim se zahtjev tolerancije pooštri znatno ispod 0,05 mm. Na kaljenom alatu na 60 HRC, laser nije u razgovoru.
Brušenje i žičano erozija preklapaju se na kaljenom kalupu, a podjela je jednostavna: brušenje obrađuje ravne površine i cilindrične značajke brže i jeftinije, dok WEDM obrađuje unutarnje profile, uske proreze, oštre unutarnje kutove i sve što bi zahtijevalo prilagođeni kotač. Većina radionica za automobilsku opremu radi oboje i prema tome usmjerava posao.
Nekoliko procesa kombinira neograničenu tvrdoću obratka, toleranciju u niskom mikronskom rasponu i nultu silu rezanja — zbog čega se kaljeni automobilski alati i alati za tanke stijenke stalno vraćaju žičanoj elektroerozeriji unatoč sporijoj brzini rezanja.
Kako ocijeniti proizvođača ili dobavljača žičane erozije
Kupci u automobilskoj industriji revidiraju svoj lanac opskrbe alatima, a taj se pritisak slijeva na onoga tko isporučuje stroj. Stroj koji dobro radi u demonstraciji, ali nema kanal rezervnih dijelova, nema obvezu servisiranja i nema postupak ponovne certifikacije točnosti postaje usko grlo u proizvodnji u roku od osamnaest mjeseci. U pisanom obliku zatražite sljedeće:
Izmjerena točnost specifične jedinice , s metodom ispitivanja pod nazivom — izvješće laserskog interferometra o stvarnom stroju, a ne kataloška brojka za liniju modela.
Broj prolaza trima kroz upravljačke nosače — ovo postavlja prag moguće tolerancije, a to je pitanje koje većina kupaca zaboravlja postaviti.
Rok isporuke rezervnih dijelova za artikle koji prestaju s proizvodnjom : ploče za napajanje, motori za zatezanje žice, pogoni UV osi i upravljačke komponente. Pisano predano vrijeme isporuke vrijedi više od niže cijene stroja.
Podrška parametara za vašu mješavinu materijala — početne točke za karbid, naugljičeni čelik i, gdje je relevantno, legure titana i nikla pri debljinama koje stvarno koristite.
Test rezanja na vlastitom materijalu , s izvješćem o ispitivanju i korištenim skupom parametara.
Ispitivanje prihvatljivosti stroja on a test piece that represents your geometry, measuring edge finish, corner behaviour and taper angle.
dokumentacija na engleskom jeziku — priručnik za rad, električne crteže, popis parametara i kontrolnu dokumentaciju.
Električna konfiguracija — zahtjevi za napon, fazu i priključak za vaš objekt, plus popis električnih komponenti.
Podrška upravljačkog sustava — kontroler i verzija, kako se postupa s ažuriranjima i rezervnim dijelovima i ovisi li stroj o internetskoj vezi za pokretanje ili ažuriranje.
Obuka, izvozna dokumentacija i prilagodba — što je uključeno i na kojem jeziku; pakiranje, utovar i carinski dokumenti za vaše odredište; i može li tvornica isporučiti opremu, viša kućišta, produženi Z hod ili integraciju ćelija za automatizaciju umjesto samo strojeva za katalog.
Prije usporedbe cijena, normalizirajte ponude: dodajte prvu godinu potrošnog materijala, rizik rezervnih dijelova impliciran navedenim rokovima isporuke te vrijednost parametra i ponuđenu podršku za obuku. Strojevi koji se primjetno razlikuju u nabavnoj cijeni mogu se potpuno preokrenuti kada se ti čimbenici uključe. Za automobilske alate, odnos s dobavljačem važniji je od specifikacije stroja, jer su dokumentirano vrijeme isporuke i spremna tablica parametara ono što stroj održava u proizvodnji u trećoj godini.
Trebate test rezanja prije naručivanja? Pošaljite nam svoj crtež i specifikaciju materijala, a mi ćemo izrezati dio i vratiti ga s izmjerenim rezultatom.
Troškovi, potrošni materijal i održavanje za automobilsku žičanu eroziju
Troškom po dijelu dominiraju tri varijable: duljina reza, visina obratka i broj prolaza. Rez u dva prolaza na čeličnoj ploči od 40 mm zahtijeva znatno više strojnog vremena od rezanja u jednom prolazu na istoj geometriji, a povećanje je gotovo u potpunosti strojno vrijeme, a ne potrošnja žice.
Troškovi žice ovise o tome kako je stroj koristi: tamo gdje se žica ponovno koristi sve dok se ne slomi ili promjer ne padne ispod upotrebljivog praga, to je manja stavka troška, a gdje je za jednokratnu upotrebu, potrošnja postaje vidljiva stavka. U svakom slučaju, pri tipičnim duljinama rezanja za automobile žica je obično mali udio u ukupnim troškovima dijelova, tako da je optimizacija broja prolaza trimanja važnija od kupovine jeftinije žice.
Osim žice, potrošni materijal su dielektrični filteri, smola, mlaznice i sklopovi vodilica. Život vodiča je stavka koja se najčešće podcjenjuje : na stroju koji radi u tri smjene, gornje i donje vodilice treba pregledavati mjesečno i mijenjati prema rasporedu, a ne u slučaju kvara, jer se istrošena vodilica pojavljuje kao pogreška konusa koja se postupno uvlači i lako ju je promašiti sve dok dijelovi ne počnu padati na pregledu.
Rutina kratke smjene sprječava većinu toga:
Očistite dielektrične filtre prema rasporedu, a ne na alarm.
Tjedno provjerite napetost žice pomoću mjerača umjesto na uho.
Povremeno ponovno provjeravajte točnost pozicioniranja jer se toplinski pomak nevidljivo nakuplja na dijelu.
Održavajte dielektričnu vodljivost unutar raspona koji odredi proizvođač stroja — pomak vodljivosti mijenja karakteristike iskre, a time i toleranciju.
Zabilježite svaku zamjenu vodilice.
Na ćeliji koja radi u tri smjene, planirana zamjena vodilice i kontrola dielektrične vodljivosti sprječavaju više otpada nego bilo koji program obuke operatera, jer se oba kvara razvijaju sporo i nevidljiva su na jednom dijelu.
Često postavljana pitanja za automobilsku žičanu eroziju
What tolerance can automotive WEDM hold in production?
Ovisi više o strategiji prolaza i okruženju trgovine nego o marki stroja: stroj srednje brzine s dva ili tri prolaza višestruko obrađuje sredinu praktičnog raspona, precizni stroj u kontroliranom okruženju doseže uski kraj, a stroj s jednim prolazom velike brzine pokriva labav kraj. Gornji referentni pojasevi opisuju tipične zahtjeve, a ne zajamčene vrijednosti.
Može li žičana EDM rezati kaljeni ili karburizirani dio?
Da. Karburizirano kućište i mekša jezgra erodiraju malo različitim brzinama, stoga smanjite parametre grube obrade i pažljivo provjerite ispiranje. Uglovi prvi pokazuju razliku, a uobičajeni popravak je sporiji grubi prolaz plus dodatni trim prolaz.
Je li WEDM velike ili srednje brzine bolji za automobilske alate?
Srednja brzina je uobičajeni izbor gdje rad zahtijeva strogu toleranciju i kontroliranu završnu obradu, jer rezanje u više prolaza i kruti pogon žice drže traku daleko bolje. Velika brzina ostaje bolji izbor za nosače, podloške i jednostavne bušilice gdje je labava traka prihvatljiva, a trošak po dijelu dominira.
Može li žičana EDM proizvoditi automobilske dijelove u velikim količinama?
Žičani EDM strojevi najbolje se mogu opisati kao alati za proizvodnju, a ne oprema za dijelove za proizvodnju. Jedan stroj može raditi bez nadzora tijekom noći na hrpi umetaka za kalupe, a ćelija od tri ili četiri može poslužiti kao puna alatnica. Za potrošačke dijelove u stotinama tisuća komada, žičana EDM čini matricu, a ne dio.
Koju žicu treba specificirati za automobilske matrice?
Navedite vrstu i promjer žice oko koje je građena knjižnica parametara graditelja za vaš materijal i debljinu i potvrdite to pismenim putem. Obloženi tipovi se obično koriste za poboljšanje ispiranja i kvalitete rubova na trim prolazima; za strojeve velike brzine s klipnom žicom molibdenska žica ostaje standardna.
What should be verified before ordering a wire EDM machine for automotive work?
Broj prolaza trima kroz upravljačke nosače, the measured positioning accuracy of the specific unit with the test method named, the committed lead times for power supply and axis drive spares, the English documentation set, and whether the builder can supply starting parameters for carbide, carburized steel and titanium at the thicknesses you actually run.
Zatražite test rezanja
Alatnica koja služi za štancanje, kočnice, prijenos i EV programe obično treba jedan srednje brzi stroj za tijesan rad i jedan ili dva brza stroja za volumenski rad, plus mogućnost suženja ako je rad sa matricama dio mješavine. Slanje crteža s materijalom, tvrdoćom, debljinom i tolerancijama koje su zapravo bitne najbrži je način da dobijete korisnu preporuku za stroj, a ne stranicu kataloga — odgovor se obično mijenja nakon što se stvarna granica tolerancije odvoji od općih napomena.